Các điểm kiểm soát chất lượng dọc theo dây chuyền đóng gói chân không dạng hạt
Việc kiểm tra cuối cùng ở cuối dây chuyền chỉ phát hiện ra các vấn đề sau khi mọi sai sót có thể xảy ra đã tích tụ lại. Kiểm soát chất lượng trên dây chuyền hút chân không dạng hạt hoạt động hiệu quả hơn khi thực hiện theo chuỗi các điểm kiểm tra nhỏ, mỗi điểm được đặt ở vị trí mà việc phát hiện một lỗi cụ thể sẽ tiết kiệm chi phí nhất.
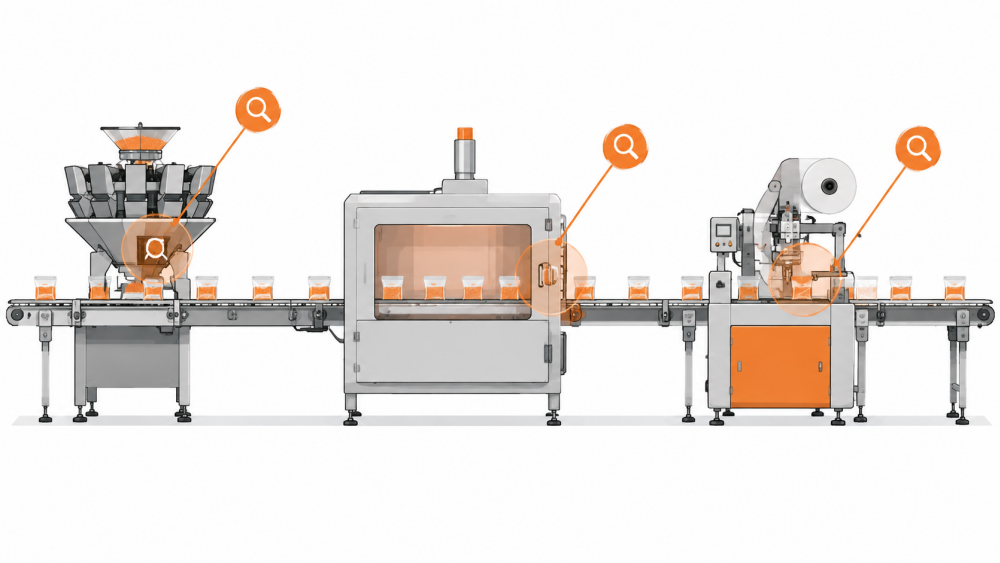
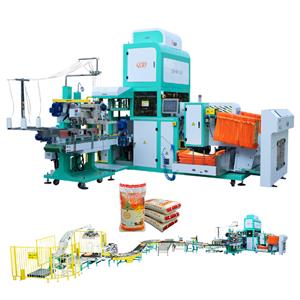
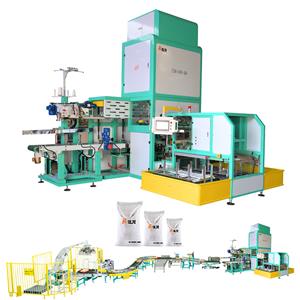
Điểm kiểm tra thứ nhất: xác minh liều lượng tại máy cân:Mỗi bao hàng thiếu cân hoặc thừa cân đều bắt nguồn từ đây, vì vậy khâu kiểm tra đầu tiên cũng cần được thực hiện ở đây. Việc kiểm tra trọng lượng sản phẩm đã được định lượng ngay trên dây chuyền, trước khi cho vào bao, sẽ phát hiện sự sai lệch trọng lượng chỉ trong vài phút. Phương án thay thế, phát hiện sự chênh lệch trọng lượng khi xếp lên pallet, đồng nghĩa với việc phải mở bao bì và đóng gói lại, điều này tốn kém gấp nhiều lần giá của máy kiểm tra trọng lượng trên bất kỳ dây chuyền đóng gói chuyên nghiệp nào. Một video quay bằng điện thoại về hoạt động của máy đóng gói chân không tự động ở tốc độ dây chuyền của bạn còn có giá trị hơn cả một cuốn catalogue bóng bẩy.
Điểm kiểm tra thứ hai: Không khí còn sót lại sau khi sơ tán:Những túi khi ra khỏi buồng hút chân không bị mềm hoặc phồng trở lại trong vòng vài phút là dấu hiệu của lỗi hút chân không: bơm bị mòn, gioăng nắp bị rò rỉ hoặc thời gian chu kỳ được đặt quá ngắn so với sản phẩm hiện tại. Việc bóp và quan sát các túi được lấy mẫu từ máy đóng gói chân không, hoặc đo lượng oxy dư trực tuyến trên các sản phẩm nhạy cảm với oxy, sẽ phát hiện ra lỗi này trước khi quá trình niêm phong làm trầm trọng thêm vấn đề. Cài đặt của máy đóng gói chân không ngũ cốc thay đổi chậm, đó chính là lý do tại sao chúng không được phát hiện nếu không có điểm kiểm tra. Máy đóng gói chân không tự động nên được đánh giá bằng cách kiểm tra trọng lượng của 100 túi sau khi kết thúc đợt sản xuất đầu tiên.
Điểm kiểm tra thứ tư: sàng lọc ô nhiễm:Máy dò kim loại hoặc máy soi tia X được đặt sau bước xử lý cuối cùng sẽ phát hiện những tạp chất được đưa vào từ khâu xử lý trước đó. Vị trí đặt rất quan trọng: đặt sau khi bao được niêm phong nghĩa là hàng bị loại bỏ là cả bao; đặt trước khi niêm phong nghĩa là có thể thu hồi sản phẩm. Các dây chuyền sản xuất hạt có khâu nghiền ở phía trước sẽ được hưởng lợi nhiều nhất, và điểm xả của máy đóng gói chân không tự động là vị trí thuận tiện cuối cùng.
Hồ sơ liên kết các điểm kiểm soát với nhau:Mỗi điểm kiểm tra cần ghi lại kết quả, dù chỉ là ngắn gọn, vì xu hướng thay đổi theo ca làm việc sẽ cho thấy sự sai lệch rất lâu trước khi phát hiện ra lỗi đơn lẻ. Các nhà cung cấp máy móc đóng gói chân không ngày càng hỗ trợ xuất dữ liệu từ bộ điều khiển của họ; họ cần phải có tính năng này. Công ty TNHH Công nghệ Zhangzhou Jialong đã đưa ra các khuyến nghị về vị trí kiểm soát chất lượng cho cấu hình dây chuyền của mình tại https://jialongpacking.com/ dành cho các nhóm đảm bảo chất lượng lập kế hoạch lắp đặt.
Kiểm soát chất lượng đóng gói chân không công nghiệp hoạt động hiệu quả nhất tại các trạm cố định: kiểm tra trọng lượng sau khi định lượng, kiểm tra độ sâu chân không sau khi hút chân không, kiểm tra độ kín của mối hàn sau khi thanh đóng lại. Trên một dây chuyền đóng gói tích hợp, những kiểm tra đó chỉ ghi lại một dữ liệu. Máy đóng gói chân không ngũ cốc với dữ liệu cấp trạm sẽ biến chất lượng từ ý kiến chủ quan thành một con số cụ thể.
Chất lượng đóng gói chân không công nghiệp được xây dựng tại các công đoạn, chứ không phải chỉ được kiểm tra ở cuối. Trên dây chuyền đóng gói tích hợp, việc ghi chép chất lượng ở từng công đoạn biến chất lượng thành một quy trình. Kiểm tra độ sâu chân không sau khi hút chân không và độ kín của màng chắn sau khi thanh chặn đóng lại, và những sản phẩm bị loại sẽ tự nói lên tất cả.
Chất lượng đóng gói chân không công nghiệp được xây dựng tại từng công đoạn, và máy móc đóng gói chân không cần ghi lại những gì mỗi công đoạn ghi nhận. Trên dây chuyền đóng gói tích hợp, việc kiểm tra tại từng công đoạn giúp biến các sản phẩm lỗi thành lời giải thích thay vì tổn thất.